橡胶厂废气怎么处理方法|橡胶厂VOCs废气处理案例
案例一:浙江某橡胶厂废气综合治理项目
项目背景
该厂在胶烘胶、混炼硫化橡胶、塑炼等工段生产含粉末物、非二氧化氮总烃(NMHC)、混炼硫化橡胶氢(H₂S)、二混炼硫化橡胶碳(CS₂)及恶臭的废气的尾气排放,现有净化补救设备已始终无法 无法《胶塑料制品行业环保问题物的尾气排放规范规范》(GB 27632-2011)。为考核标准的尾气排放并纠正相关自然环境,厂家导入女子组合净化补救生产工艺。
废气成分来源
- 烘胶、硫化工艺:挥发有机物(如苯系物、烃类)及恶臭气体(H₂S、CS₂)。
- 设备泄漏:少量烃类气体逸出。
处理工艺流程
- 预处理阶段:
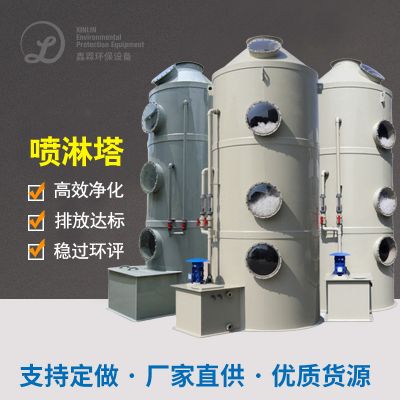
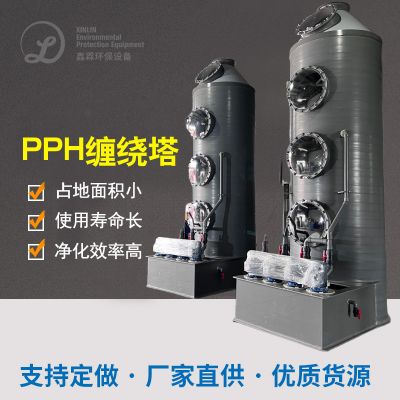
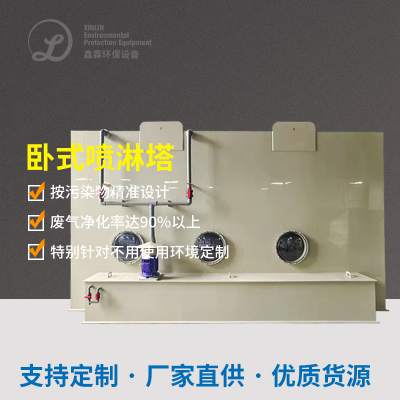
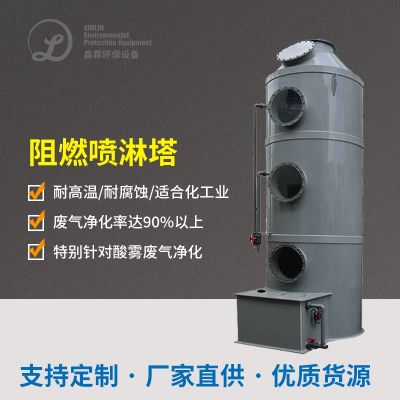
- 喷淋塔:水洗大颗粒尘粒及焦油,降低风温至40℃以下。
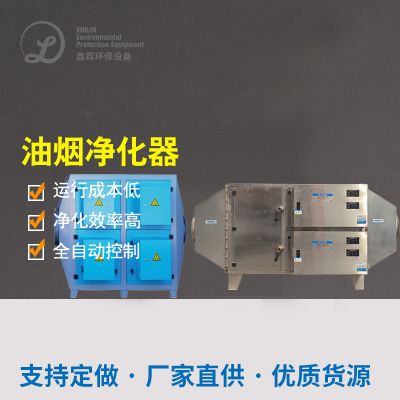
- 静电除油:高压电场去除微小油烟颗粒(效率≥90%)。
- 核心处理阶段:
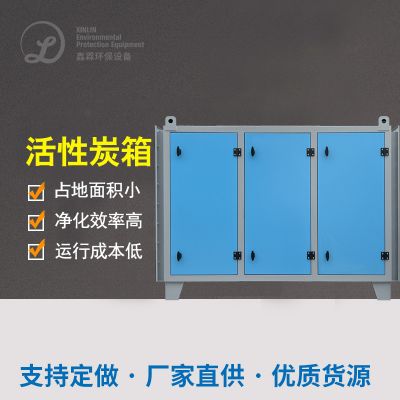
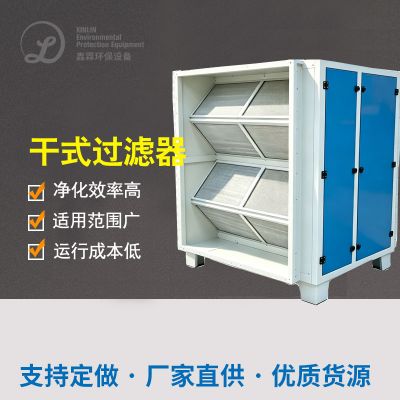
- 干式过滤+活性炭吸附:去除粉尘及有机物,吸附后废气达标排放。
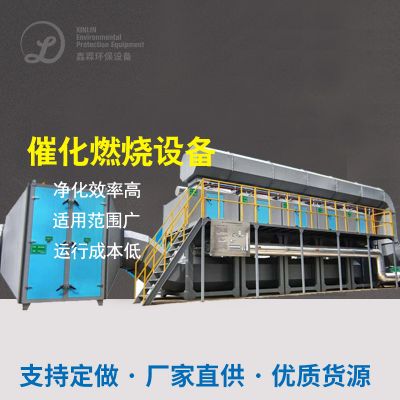
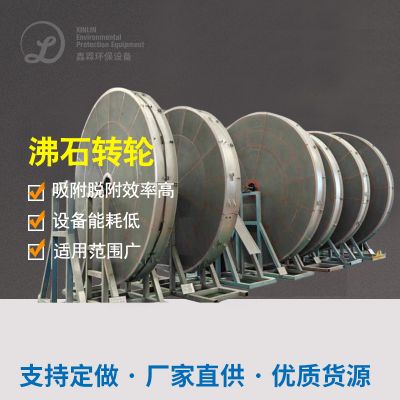
- 催化燃烧:脱附高浓度废气经催化燃烧炉(300-400℃)氧化为CO₂和H₂O,余热回收用于脱附。
最终效果
- 排放浓度:NMHC≤10mg/m³,H₂S≤0.33kg/h,臭气浓度≤2000,远低于国标限值。
- 环境效益:周边恶臭投诉减少80%,废气排放稳定达标。
案例二:某大型轮胎企业废气治理项目
项目背景
看作环球知名度高口碑好外胎企业主,其废液含混炼合物(H₂S、SO₂)、粉尘爆炸(炭黑)、含氮氧化物(酰胺类)及烃类(苯、甲苯),需高效益加工以合适环境标。
废气成分来源
- 密炼、硫化工艺:含硫添加剂挥发产生H₂S、SO₂;炭黑粉尘逸散。
- 热处理过程:烃类挥发及含氮化合物生成。
处理工艺流程
- 高效预处理:
- 核心处理:
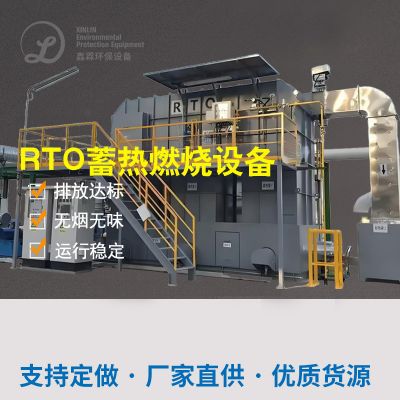
- RTO(蓄热式氧化):高浓度废气经高温(760-950℃)氧化,热回收效率>95%,处理效率>99%。
最终效果
- 排放指标:全面符合《橡胶制品工业污染物排放标准》(GB 27632-2011)。
- 经济效益:热回收降低运行成本约30%,年节省费用超500万元。
案例三:某橡胶密炼厂低温湿法VOCs处理项目
项目背景
该厂分娩时中有海量VOCs(如苯乙稀、丁二烯),传统与现代加工过程制造费高且效果低。为低制造费达到标准排放量,行业所采用环境温度湿法整理技艺。
废气成分来源
处理工艺流程
- 低温湿法处理:
- 雾化喷洒:水溶液(含氧化剂)雾化后与废气充分接触,吸附分解VOCs(效率>90%)。
- 循环再生:吸附饱和的水溶液经再生后循环使用,降低耗材成本。
最终效果
- 去除率:VOCs去除率>90%,排放浓度远低于国家和地方标准。
- 运行成本:较传统工艺降低40%,年维护费用减少约80万元。
技术亮点与共性经验
- 工艺组合优化:
- 高浓度废气:优先选用RTO/催化燃烧,兼顾效率与节能。
- 低浓度废气:低温湿法或生物法,降低成本。
- 余热回收:
- RTO热效率>95%,催化燃烧余热用于脱附,提升能源利用率。
- 智能监控:
之上事例展示板了对应不一烟气功能的整冶细则,顺利通过鑫霖环保組合技术创新与精深化风险管控,可提高效率克服产品厂烟气被污染问题,照顾节能与经济实惠效用。

 扫一扫添加微信