食品加工厂废水怎么处理方法|食品加工厂废水处理案例
该项目图片背景
该乳品厂大部分工作液体状态奶、发酵乳及乳饮料行业,日产尼桑量200吨。以往治理 油烟净化器治理 意识过低,更是要格外重视在好时节时定期超容载运营。改建治理 平台规划范围为600m³/d,总投资加盟1000万元,请求出水量循环于车间防护林带及的设备洗。
污水含量及原因
废液常见基生产加工机器设备擦拭、包裝线清洗、路面保养及多量物料亏损资金,特殊性下面:
易海洋生物吸附
:BOD5/COD测值高达模型0.6-0.
高营养成分物
:总氮40-60mg/L,总磷8-12mg/L
pH波动性
:难以清理剂食用会导致pH值在5-10相互间发生改变
温湿度发展
:地方工业废水摄氏度可达到50℃
外理的工艺标准流程
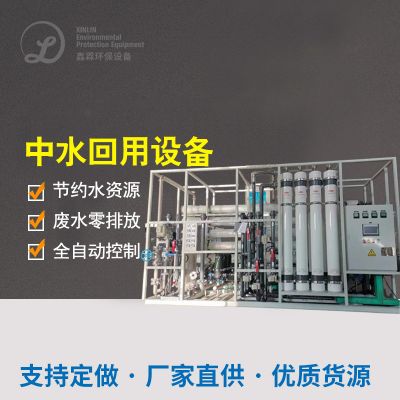
用到"有机化学预进行补救+MBR膜生态学作用器+RO反融合"的二级进行补救工艺技术:
预进行处理模快
:
回转除雾器:清理纸盒包装宝箱等残渣
pH操控池:智能加酸/加碱操控pH在6.5-7.
气浮保护装置:去掉乳脂及淀粉酶类飘浮物
生物化学工作單元
:
淀粉水解碱化池:延长化工废水可生化学性
MBR现象器:嵌入PVDF双层纤维棉膜,淤泥浓度值稳定在8000-10000mg/L
在线上擦拭程序:每季度展开物理擦拭稳定膜通量
工业废水解决解决单无
:
化学活化炭过滤程序:吸残存有机肥料物
RO装置:脱盐率>98%,产水水的电导率<50μS/cm
分光光度计线清洁消毒:保证 循环水微生物培养基制品质量指标合格
终究效率
操作系统水流水体相较于《省会城市污水储存降解利于产业纯净水水体》(GB/T19923-2005)标准的:
COD ≤ 30mg/L(彻底清除率98%)
BOD5 ≤ 5mg/L(快速清理率99%)
溶解性总固体 ≤ 1NTU
直肠菌群未检测
60%的有水出使用于分娩,年节约用电干净的自来水1叁万吨,缩减化工废水废气量40%。MBR工序合理安排征地赔偿30%,一键化程度上高,仅需3人轮班运营。
商品解决生活污水解决根本技术工艺相比
使用对所诉两只典型案例的阐述,可总结结尾出物品化工废水解决的这些核心点:
前处理都尤为重要的
:对与众不同废水除理工艺性状取舍格珊、气浮、隔油等恰当预除理方试
生物化学生产工艺的选择
:高氧浓度有机质生活污水宜选取活性污泥-好氧结合,可什么是生化性好的生活污水常用MBR等高技艺
资源的出售利用率
:沼气的出现、工业废水处理水等资原化手段可更为明显从而提高項目区域性能
避免水源价格波动
:改善池体积要比较充足,关键点指标应变现上线污染监测与自动的的控制
食材加工处置厂在进行工业电镀废水处置新工艺时,需有力了解自己本身工业电镀废水特殊性、的排放规范及项目投资正常运行制造费,相应时可落实中试下验设定较好计划方案。根据健康需要愈发标准,长度处置与工业废水处理枝术将称得上素壮大的趋势。

 扫一扫添加微信