品牌经验
华东区域某职业制造复合益生菌茶饮料的的企业,改扩建后废液进行排股票放量延长到200吨/日。本身工作体统容积不佳,且对氮磷清理效果好不佳,需扩建工作配套设施。
化工废水优点数据分析
该污废水 含有如下优点:
高碳水含氧量:根据培养教育基剩余的,BOD5可高达3000-6000mg/L
菌体球蛋白和新陈代谢有机物:构成废渣色饱和度深、易贪污腐败
聚磷酸盐溶度高:约25mg/L,注意来自五湖四海各种营养成分摄入增添剂
pH动荡大:部位工艺技术焦化废水呈弱酸性(pH4-5),部位呈弱强碱(pH8-9)
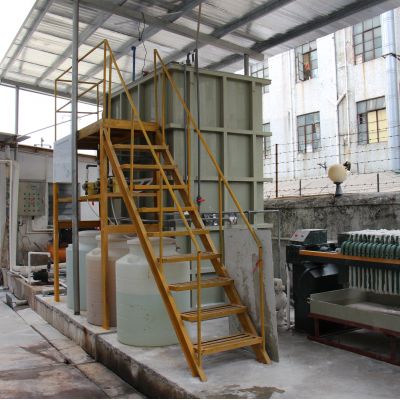
加工过程生产工艺流程设计构思
重要性益生菌粉生活污水的异常性,用到以下补救步骤:
化学预操作
:
与池:自动式污泥脱水酸碱平衡调试pH至6.5-7.
混泥土奠定:加药系统PAC和PAM去掉胶体溶液有机物和的部分磷
淀粉蛋白质水解池:HRT=8h,温度表管理在35±2℃利于淀粉蛋白质水解
生物体加工层面
:
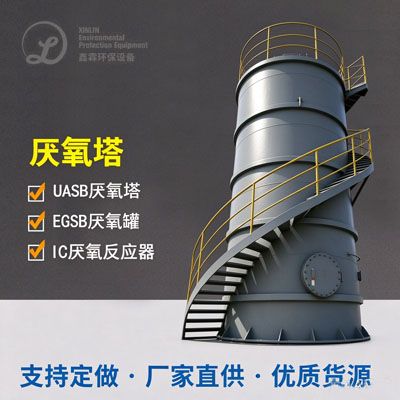
EGSB活性污泥法不起作用器:COD洗去率电动车续航75%这些,产沼气池回收公司巧用
层级沾染阳极氧化:选择整合填充料,包含缺养/好氧跳变区域内
生物学除磷单元尺寸:设备好氧池释磷和好如初氧吸磷区域性
后处里控制系统
:
纤维素转盘滤水:剔除细小悬浮按钮物
嗅氧钝化:溶解难分解的无机物,脱色结果明显
电脑运行初步成效
要经过四八个月的调试程序行驶,控制系统处理效率相对稳定:COD≤60mg/L,总磷≤0.5mg/L,SS≤10mg/L,色饱和度≤30倍。十分值得一看一提的是,水解酸化池段每人每天可的收旧利用约300m³产生,用到厂内开水批售,年浪费清洁能源保险费用约130万元。产品工程建筑进行投资的收旧利用期约4.5年。

 扫一扫添加微信